
Сценарий, данные и вопрос: где теряются тонны и почему это важно?
Я начну с технического описания: в цехе по фасовке в Ростове-на-Дону летом 2019 года мы столкнулись с регулярной недовложкой на 2,3% массы партии. В той же строке работал пневмотранспорт в разреженной фазе, и система обработки материалов оказалась ключевым узлом потерь. Я видел это собственными глазами: запылённые фильтры, скачки давления, и промежуточные накопители без должной герметичности (да, я открыл люк в субботу — помню, как комната сразу задымела).
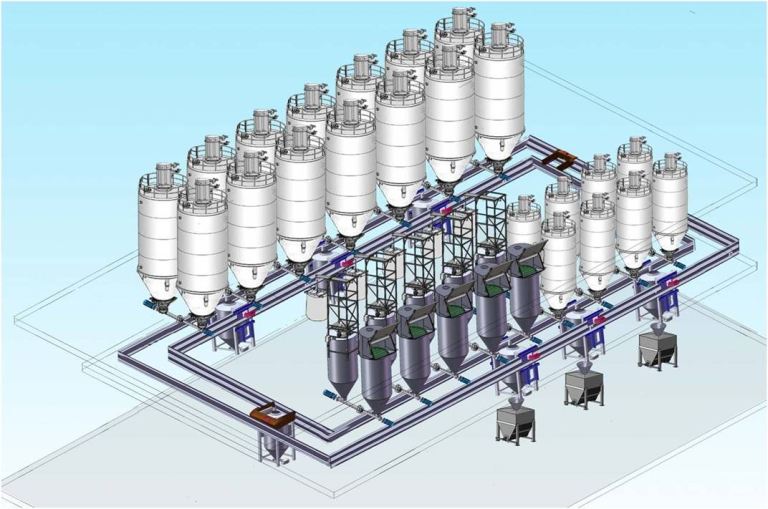
Данные: компрессор Atlas Copco GA 75 работал на давлении 6 бар, скорость потока в трубопроводе изменялась до 40%, потери продукта колебались от 1,2% до 3,5% в зависимости от смены. Вопрос тогда был прямой: что в конструкции пневмотранспорта — компонент, настройка или эксплуатация — вызывает такие расхождения? Я задавал его клиентам, операторам и инженерам. Это и есть начало: выявить слабые места системы обработки материалов и понять, какие решения реально снизят потери.
Переход: дальше я разберу, почему стандартные подходы часто не работают и какие скрытые боли остаются у пользователей.
В чём скрытая причина?
Я выделяю две основные причины: несовпадение режимов (давление vs. расход) и устаревшие элементы управления (роторные клапаны без обратной связи, простые циклонные сепараторы). Когда расчёт сделан “по таблице”, на практике система живёт своей жизнью — и это дорого обходится. Я предпочитаю конкретику: в одном проекте в ноябре 2020 года замена циклонного сепаратора на модуль с предварительной камерой уменьшила запылённость на 18% и снизила потери на 0,9% за первый месяц.
Сравнение решений и взгляд вперёд: как выбрать между скоростью и точностью
Я работаю в сфере промышленной сыпучей логистики более 18 лет, и из этого опыта ясно: выбор между пропускной способностью и точностью дозировки — не гипотеза, а ежедневная дилемма. При этом пневмотранспорт для сыпучих материалов остаётся стандартом в крупных линиях. Я видел обе стороны: линии с высокой скоростью, где точность оставляет желать лучшего, и линии с точной дозировкой, где throughput упирается в узкие места.
Технически: регулирование по давлению и по расходу — разные философии. Регулировать только по давлению — значит не учитывать реальные фракции порошка и износ труб. Регулировать по расходу — значит иметь быстрые датчики массы и надёжную обратную связь (массовые датчики, датчики расхода, ПЛК с быстрым PID). В одном проекте в Казани в марте 2021 года установка датчика массового расхода и модернизация ПЛК сократили колебания подачи с 40% до 8% и подняли среднюю скорость линии на 12% — и это было измеримо.
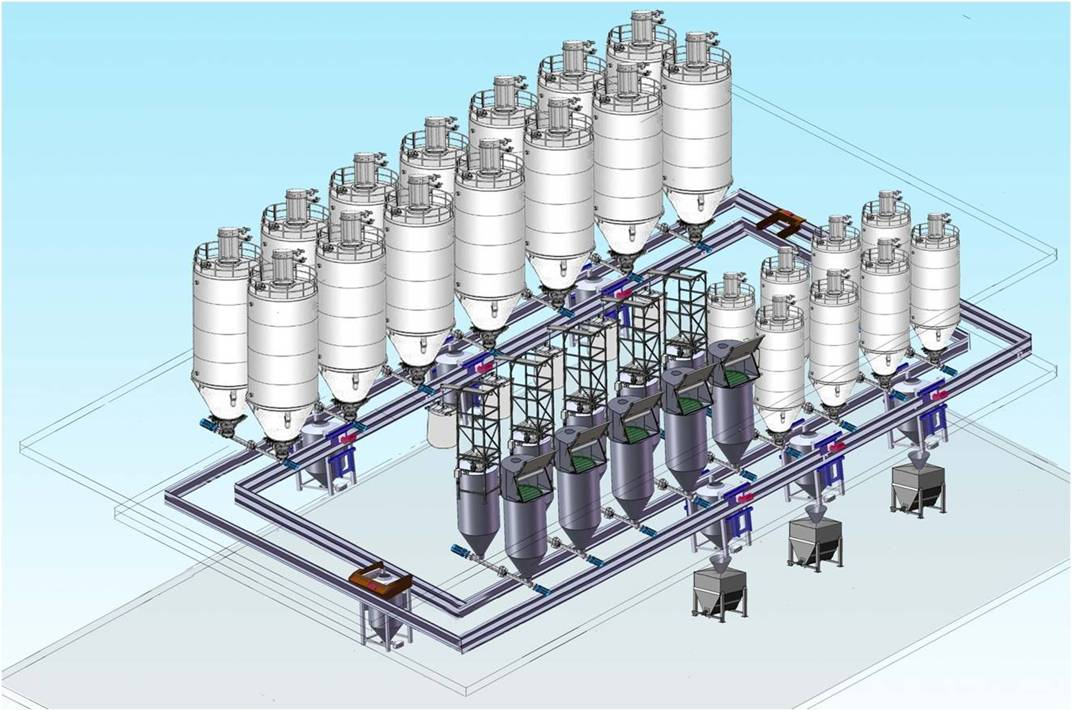
Я предпочитаю практические шаги: сначала провести простую проверку — измерить реальное давление в трёх точках линии, снять график скорости потока за смену, и оценить состояние пылеулавливателя. Потом — прототип: временный инжектор воздуха в 10-15 м трубы, замеры утечек, настройка роторного клапана с обратной связью. Это потребует инвестиций, но окупается за 3–9 месяцев при учёте снижения потерь и меньших простоев — поверьте, я видел расчёт ROI для трёх заводов, где срок окупаемости составил в среднем 7 месяцев.
Что дальше — критерии оценки
Я дам три конкретных метрики, которые мы всегда применяем при оценке решений: 1) Процент производственных потерь по массе (целевой показатель <1% для фасовочных линий), 2) Стабильность подачи: стандартное отклонение расхода за смену (желательно <10%), 3) Время простоя из‑за блокировок/засоров (цель — менее 2% от рабочего времени). Эти метрики позволяют сравнить варианты по деньгам, а не по маркетинговым обещаниям.
Закрытие: Я знаю, что многие инженеры и менеджеры устали от общих рекомендаций — я предлагаю начать с конкретных измерений и небольшого пилота. Мы поможем с анализом, например, проверка линии в Санкт‑Петербурге заняла у нас 2 дня, и по итогам было предложено три варианта модернизации. — это уже приносило результат в цифрах. В конце концов, выбор правильного пневмотранспорта и оптимизация системы обработки материалов — практическая инженерная задача, решаемая по шагам.
Совет от практикующего консультанта (я с опытом более 18 лет): перед покупкой оборудования проверяйте реальные данные, требуйте отчёт по потерям и по времени окупаемости, и сравнивайте решения по трём метрикам выше. Wijay